
摘要
重庆红江聚焦离散型制造企业“多品种小批量、工艺复杂、响应滞后”的核心痛点,以智能工厂为实践主体,通过新一代信息技术驱动敏捷制造生产管理转型。以传统离散型制造存在研发流程断裂、排产依赖人工、质量追溯低效、产线换产慢等瓶颈为导向。以构建“数据贯通、智能赋能、柔性协同”三大机制,实施四大核心举措——基于研发平台的数据驱动设计优化(流程-任务-工具一体化、知识资产化)、MES智能排产(多目标模型+动态响应)、IQM质量精准追溯(全周期数据中枢+贝叶斯分析)、数字孪生产线(多协议融合+刀具级孪生)为解决方案。在敏捷制造生产管理下,研发周期缩短22.22%,设备利用率提升20%,质量追溯时间从2天缩至2小时,2025年营收达14.2亿元、利润8256万元,行业示范价值显著,推动船舶配套等领域数字化转型。
一、实施背景
重庆红江是造船业的三级配套企业,作为传统离散型制造企业,以“多品种、小批量、工艺复杂、依赖人工协调”为典型特征,决定了其传统生产模式存在天然缺陷,传统生产模式长期面临效率低、成本高、响应慢、质量不稳定等核心痛点。同时作为造船业的末端配套企业,面对全球船运市场大幅波动时的应变能力尤为重要。同时国际化竞争日益加剧,生产效率和成本控制已成为企业核心竞争能力,必须对消耗较高的核心资源进行精细化动态管控,既要保障正常供给、又要避免库存积压或因信息统计预测不准以及响应不及时带来的浪费。
重庆红江紧紧围绕党的十九大和二十大报告中“加快构建新发展格局,着力推动高质量发展”、“推进新型工业化,加快建设制造强国”的指导思想,以及集团《智能制造技术发展路线图》中大力推进设计制造的数字化、协同化、智能化的相关要求,结合自身发展需求,以智能制造新模式推动船舶配套企业生产制造模式转型升级,打造创新示范智能工厂,构建新质生产力,助推企业高质量发展。
二、实施目标
落实快速响应市场的高质量发展,推动发展质量变革、效率变革、生产作业变革、提高全要素生产率,不断增强重庆红江产业创新力和竞争力;实现离散型制造企业的敏捷制造生产转型,突破发展瓶颈,在新一轮产业革命中占据生存与发展的主动权;快速应对市场变化、抵御成本压力,打造以智能制造与数字化转型为核心战略基石的离散型制造智能工厂。
三、建设内容
离散型制造企业在面对产品快速迭代的市场需求情况,以产品数据为纽带,打通全生命周期信息壁垒;以智能技术为引擎,重构管理流程,赋予“智能决策,实时跟踪”的能力;以柔性协同为特征,适应多品种小批量市场需求。用数字化手段精准、快速应对市场需求,打破传统模式响应周期长、研发效率低、资源配置与排产不合理的困境。其主要内容有建设基于研发平台的数据驱动产品优化设计,提高后续产品设计效率和性能。借助MES系统的车间智能排产和资源优化配置,通过引入基于三个优化算法的APS高级排产功能,对车间任务进行优化排产,实现生产过程的高效管理和资源利用率的最大化。通过搭建IQM综合质量管理平台,汇总关联产品全生命周期各环节的质量数据,完善基于IQM的质量精准追溯和优化,再由基于贝叶斯网络知识库分析模型,对产品的质量问题快速分析,实现重庆红江产品质量全生命周期的监管和反馈。充分融合边缘计算、数字孪生、机器视觉等新一代信息技术和自研的多品种柔性自适应手爪系统等智能制造技术,重构了基于刀具级数字孪生的柱塞智能化产线,提升产品生产效率和质量的加工稳定性。具体如下:
1.基于研发平台的数据驱动产品设计优化
针对离散型制造企业研发过程中普遍存在的“设计-工艺-项目管理流程断裂”“知识经验流失”“仿真与设计协同低效”“工具复用性差”等痛点,重庆红江以数字化转型为目标,构建“数据驱动+知识赋能”的精益研发平台,创新研发管理模式,破解传统研发效率低、规范性差、扩展性弱的难题,推动研发模式向智能化、标准化、柔性化升级。
基于“数据驱动+知识赋能”的精益研发平台,重庆红江成功破解了离散型制造研发过程中“流程断裂、经验流失、工具分散”的核心痛点。研发周期显著缩短,通过“流程-任务-工具”一体化管理范式与多模型协同开发环境,压缩研发周期,支撑产品快速迭代以响应市场需求。历史产品数据规范性提升,将研发过程中产生的各类文档智能分类提炼为知识资产,形成覆盖产品全生命周期的知识图谱,提升40%的知识复用率,真正实现“经验伴随式”设计。实现研发效率与知识规范管理显著提升
2.基于MES系统的车间智能排产与资源优化配置管理
针对离散型制造企业多品种、小批量生产模式下“生产组织难度大、资源配置难”“计划执行率低、交货期长”“质量一致性差”等核心痛点,以MES系统为基础,构建智能排产与资源优化体系,通过数字化、智能化技术破解传统排产依赖人工经验、动态响应滞后、多目标协同不足的难题,推动生产管理向精准化、动态化、高效化升级。
以MES系统为核心的智能排产与资源优化体系,通过“边缘计算+工业互联”动态响应体系,系统可实时感知设备故障、物料延迟等异常事件,并快速完成任务重排;紧急插单响应时间缩短保障生产连续性;将工人操作合格率、设备加工合格率纳入排产约束,实现“交货期、成本、质量”多目标协同。提升生产计划执行率,减少在制品库存,提高设备利用率,资源闲置问题得到显著改善,生产排产更为合理。实现生产排产与资源配置的精准化和快速动态响应。
3.基于IQM的质量精准追溯与优化
针对离散型制造企业“质量数据分散孤岛化”“跨环节追溯困难”“缺陷分析依赖人工经验”“检测效率与精度不足”等核心痛点,重庆红江以数据驱动为核心,构建综合质量管理平台IQM,通过异构系统集成、智能检测设备部署、贝叶斯网络分析等技术,打通产品全生命周期质量数据链路,实现质量精准追溯与闭环优化,破解传统质量管理“数据不通、追溯不准、优化滞后”的难题。
基于IQM综合质量管理平台的创新实践,重庆红江构建了覆盖产品全生命周期的智能质量管控体系,改变了传统质量管理“数据孤岛、追溯滞后、检测依赖人工”的局面,实现了数据全流程贯通与快速定位、追溯,缩短售后响应周期,客户满意度显著提高。实现质量管控与追溯的全流程智能化。
4.数字孪生智能化产线
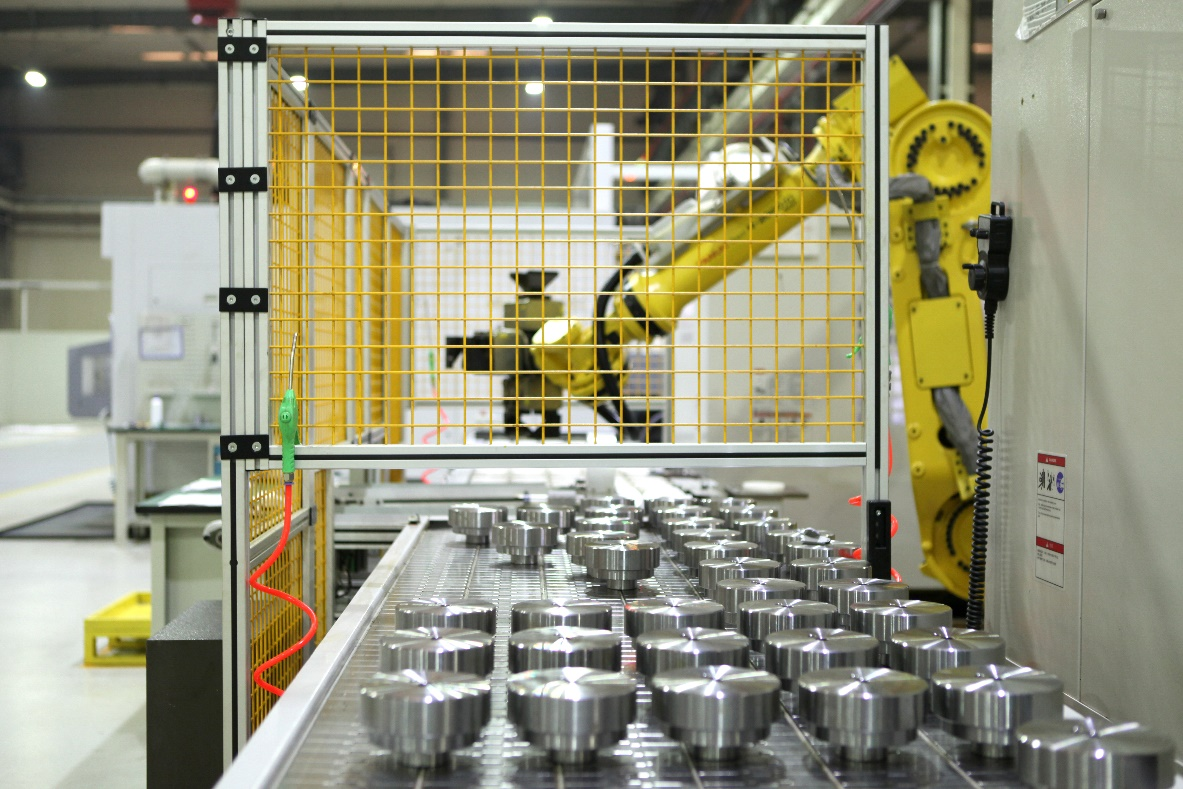
针对“产线换产效率低、设备运行状态难监控、突发故障影响大、数控程序调试耗时”等核心痛点,重庆红江聚焦柱塞偶件产线,构建“物理产线+数字孪生”的智能化生产体系,通过实时数据驱动、多模式柔性切换及刀具级数字孪生技术,破解传统产线“状态不透明、控制滞后、调试低效”的难题,推动精密制造向智能加工、预测,过程可视化升级。
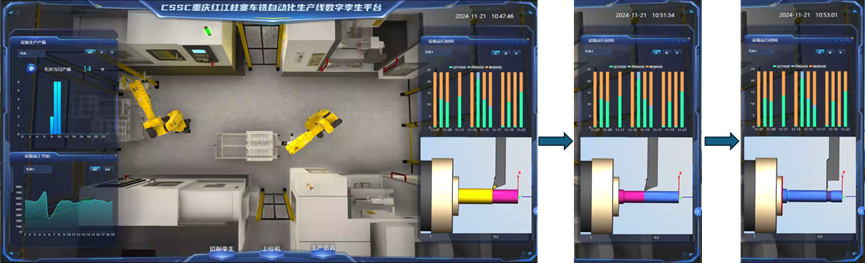
刀具级数字孪生
数字孪生智能化产线的建设,解决了产线换产慢、状态不透明、调试耗时的问题,推动精密制造向“智能、可视、预测”升级。通过多协议融合与自适应柔性产线,提高了加工效率;刀具级数字孪生和刀具补偿等质量控制参数自动调整提升了产品质量稳定性;快速换产的结构和模式设计更加贴合快速响应市场变化的需求。实现了产线智能化与生产效能的革命性突破。
四、实施效果
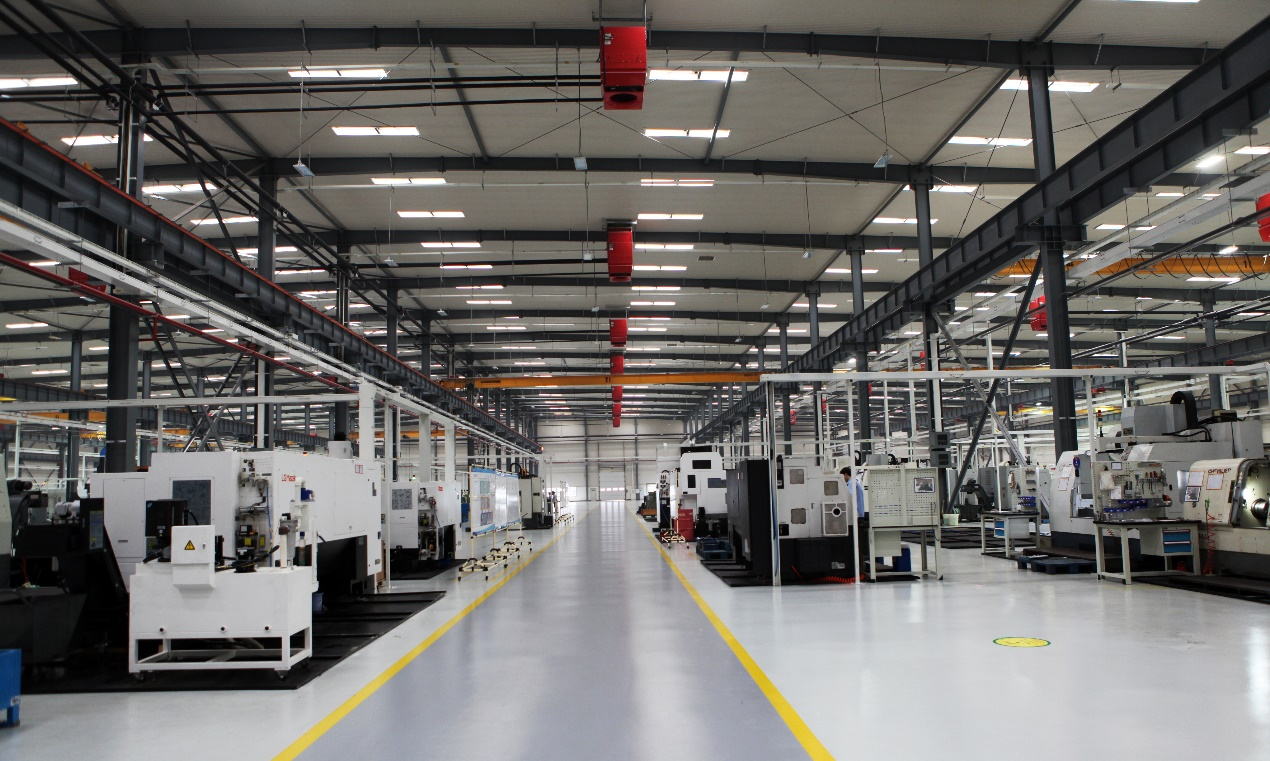
重庆红江通过新一代信息技术驱动的离散型智能制造生产管理创新实践,围绕研发、生产、质量、产线及信息安全等核心环节开展数字化转型,实现了从“传统制造”向“智能管理”的全面跃升。生产效率提高30.82%、产品研发周期降低22.22%、产品不良品率降低15.01%;实现年总营收增加20.58%,年利润总额增加17.29%。项目成功做到了对新一代信息技术与离散型制造企业深度融合的智能制造新模式的尝试与探索,为先进制造、数智转型、全面国产化、新质生产力发展的带动做出了一定的积极示范作用
完成单位:重庆红江机械有限责任公司
完成人:张鹏、杨鑫、秦仕雄、月敏丁